Üretimin Kalp Atışı ve Akış Dengesi
Mükemmel bir sistem ne çok hızlı ne de çok yavaştır; sadece müşteri talebinin ritmiyle tamamen senkronize olmuş, sapmaz bir metronomdur.
Üretim süreçlerinde verimlilik genellikle makinelerin ne kadar hızlı çalıştığıyla ölçülür. Ancak modern üretim yönetiminde, en yüksek hız her zaman en iyi sonuç anlamına gelmez. Sistemi felakete sürükleyen asıl unsur, kontrolsüz bir hız veya öngörülemeyen yavaşlıklardır. Toyota Üretim Sistemi (TPS) içinde yer alan iki devrimsel kavram; Heijunka (Üretim Dengeleme) ve Takt Time (Müşteri Talebi Temposu), endüstriyel operasyonların rastgele bir koşu yarışından ziyade, kusursuz bir senfoniye dönüşmesini sağlar. Bu iki mekanizma, stok maliyetlerini en aza indirirken, müşteri memnuniyetini en üst düzeye çıkarır.
Takt Time: Müşteri Talebinin Kesin Ritmi
Takt Time, bir fabrikanın üretim bandının hangi hızda ilerlemesi gerektiğini belirleyen kesin matematiksel süredir. Almanca "ritim" anlamına gelen bu kelime, fabrikanın müşterinin ürünleri satın alma hızına kendini eşitlemesini ifade eder.
Takt Time formülü son derece basittir: Net Kullanılabilir Çalışma Süresi / Müşteri Talebi. Örneğin, bir fabrikada günde 480 dakika net çalışma süresi varsa ve müşteriler o gün 480 adet ürün sipariş etmişse, Takt Time tam olarak 1 dakikadır. Bu, hattın sonundan her 60 saniyede bir, ne eksik ne fazla, kusursuz bir ürün çıkması gerektiği anlamına gelir.
- Müşterinin talebinden daha hızlı üretmek (örneğin dakikada 2 ürün) şirkete sadece aşırı stok (Muda - İsraf) maliyeti getirir. Depolar dolar, ürünlerin bozulma riski artar.
- Müşterinin talebinden daha yavaş üretmek (örneğin iki dakikada 1 ürün) ise teslimat gecikmelerine, kızgın müşterilere ve sipariş iptallerine yol açar.
Sistemin hedefi, makineleri son hızda çalıştırmak değil, sadece pazarın emeceği hızda, kontrollü bir üretim yapmaktır.
Orkestranın Metronomu: Takt Time kavramını, devasa bir senfoni orkestrasının önüne konmuş bir metronom (kalp atışı) olarak düşünün. Orkestradaki kemancılar (işçiler) ne metronomdan daha hızlı çalmalıdır (bu şarkıyı bozar ve karmaşa yaratır) ne de daha yavaş çalmalıdır (bu şarkıyı geciktirir). Herkesin o tek ve kusursuz metronom atışına milisaniyesi milisaniyesine uyması gerekir.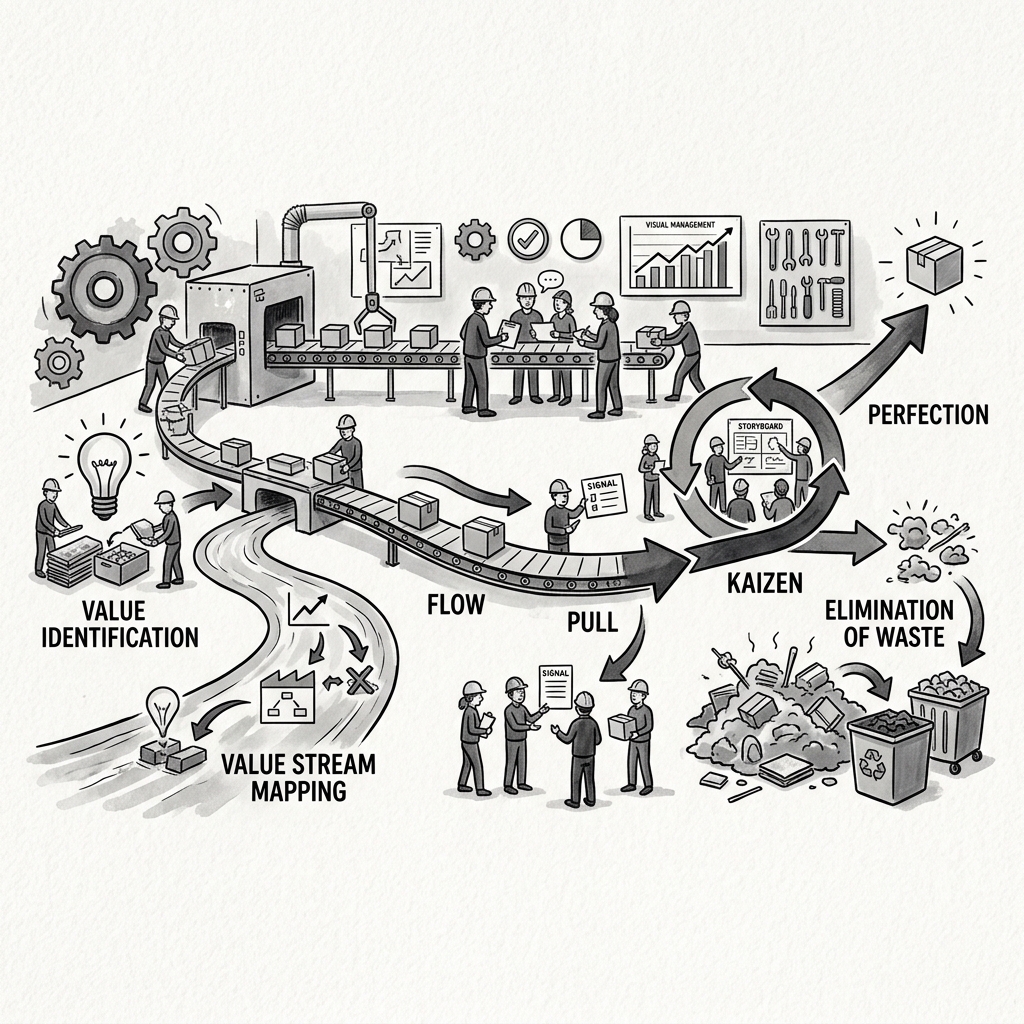
Heijunka: Dalgalanmaları Emen Karma Üretim Mimarisi
Heijunka, üretim hacmini ve çeşitliliğini zaman içinde dengeli bir şekilde yayma sanatıdır. Müşteri talepleri doğası gereği dalgalıdır; pazar bir gün 100 adet "A Modeli", ertesi gün 10 adet "B Modeli" isteyebilir. Eğer şirket geleneksel yığın (Batch) üretim mantığıyla hareket edip sadece o anki en büyük siparişe odaklanırsa, sistemde büyük şoklar ve darboğazlar oluşur (Mura - Dengesizlik).
Heijunka, bu devasa talep dalgalarını küçük, yönetilebilir ve sürekli tekrarlayan sıralara böler. Şirket, koca bir haftayı sadece "A Modeli" üreterek geçirip haftaya "B Modeli"ne geçmek yerine; A, B, A, C şeklinde saatlik veya günlük, çok daha pürüzsüz ve dengeli bir üretim planı oluşturur.
- Heijunka Kutusu (Box): Bu sistemin beyni genellikle fiziksel bir planlama kutusudur. İş emirleri, üretim hattına büyük yığınlar halinde değil, kanban kartları aracılığıyla ufak dilimler halinde ve matematiksel bir sırayla verilir.
- Esneklik Kazancı: Bu sayede pazarın aniden fikir değiştirmesi durumunda fabrika hazırlıksız yakalanmaz. Her ürün tipinden hatta sürekli bir akış olduğu için, müşteri talebindeki değişimlere saatler içinde cevap verilebilir.
Mura'nın (Dengesizliğin) Yok Edilmesi ve Operasyonel Sakinlik
Takt Time ve Heijunka'nın birlikte çalışmasının en büyük faydası, sistemin içindeki "Mura"yı, yani kontrolsüz dalgalanmaları yok etmesidir. Üretim hattı her gün aynı tempoda ve aynı ürün karmaşasında ilerlediğinde, işçiler üzerindeki fizyolojik ve psikolojik aşırı yük (Muri) tamamen ortadan kalkar.
Malzeme tedariği kolaylaşır; çünkü tedarikçiler yarın ne kadar vida veya hammadde getireceklerini net bir şekilde bilirler. Kalite hataları düşer; çünkü işçiler panik halinde değil, oturmuş bir ritimle çalışırlar. Fabrika, gürültülü ve kriz dolu bir kaos ortamından çıkıp, öngörülebilir, güçlü ve sakin bir nehir gibi akmaya başlar. Sürecin bu şekilde optimize edilmesi, devasa finansal karların temelini oluşturur.